
 Tel:+86-575-87957662
 Email:

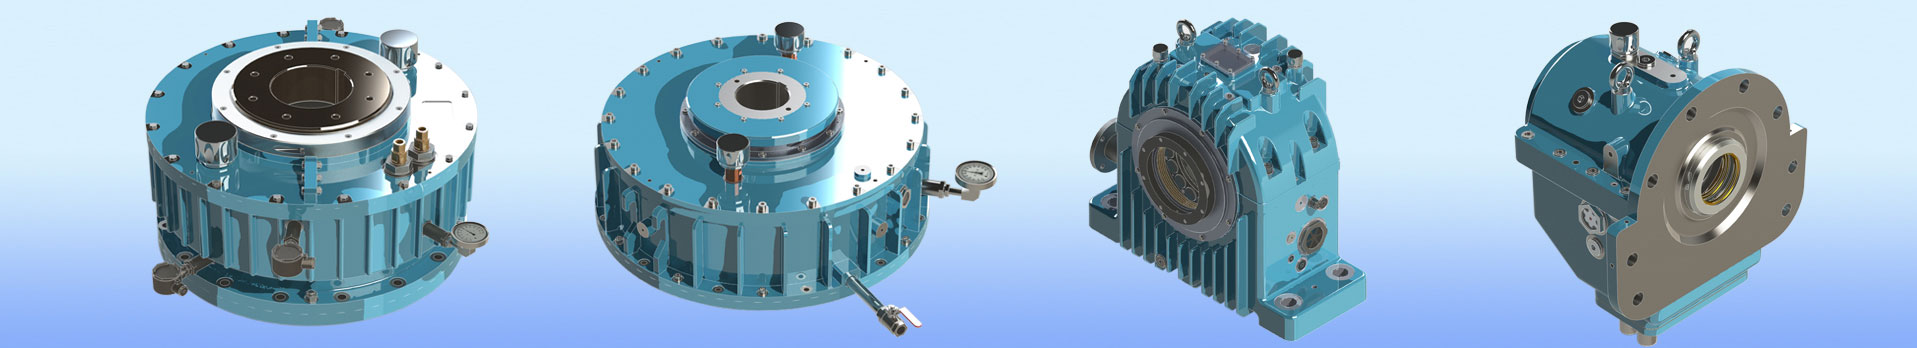
油膜圧力監視は、最も信頼性の高い早期警告システムの 1 つです。 ティルティングパッドベアリング 。圧力測定値が期待値から逸脱すると、多くの場合、摩耗、フィルムの不安定性、または荷重分散の問題の発生を示します。これらの状態が検出されない場合、数時間以内に致命的なベアリングの故障に発展する可能性があります。このガイドでは、測定原理から実用的なメンテナンスの決定に至るまで、圧力監視の実践的な仕組みを説明し、重要な回転機器を保護するために必要な技術的基盤を提供します。
ティルティングパッドベアリングにおいて油膜圧力が重要な理由
ティルティング パッド ベアリングは、固定ジオメトリ設計とは根本的に異なる原理で動作します。各パッドは独立した収束オイルウェッジを形成し、シャフトの回転に応じてベアリングが動的に圧力を生成できるようにします。この自動調整ジオメトリは、優れた耐荷重性と熱安定性を実現しますが、モニタリングが複雑になることもあります。単にベアリングの温度を測定して、ベアリングが正常であると判断することはできません。
動圧の役割
ティルティング パッド ベアリング内では、油膜圧力が 3 つの重要な機能を果たします。
- 加えられた荷重を油膜で受け止め、金属同士の接触を防ぎます。
- ベアリングの寿命を維持する最小限の膜厚を維持します。
- 不安定性や致命的な故障につながる可能性のある自励振動である油膜の渦を抑制します。
軸受圧力分布の研究により、ウェッジ内の動的な圧力場が二峰性の分布パターンを示すという重要な現象が明らかになりました。圧力のピークはフィルムの入口ではなく収束領域で発生し、特定のパッド構成では二次圧力プラトーが発生します。逆に、静水圧 (供給) チャンバー内の圧力はパッド表面全体で一定に保たれます。この違いを理解することは、測定場所を選択してデータを解釈する際に不可欠です。
圧力異常による早期発見
油膜圧力が通常の動作中に確立されたベースラインから逸脱する場合、根本原因は通常、次のカテゴリのいずれかに分類されます。
| 圧力異常 | 考えられる根本原因 | 対処しない場合の結果 |
|---|---|---|
| ベースラインの 40% を下回る継続的な圧力低下 | 供給オイルの枯渇、フィルターの詰まり、または粘度の低下 | 皮膜破壊、パッド摩耗、金属接触 |
| シャフト速度に同期した周期的な圧力振動 | 油膜渦、負荷領域の不安定性 | ベアリングの不安定な動作、最終的には故障する |
| パッド全体の圧力分布が歪んでいる (1 つのパッドの圧力が設計範囲より 15% 高い) | 不均一な荷重分布、パッドの傾きのずれ、または熱の増加 | 過負荷パッドによる摩耗の加速、パッド剥離の可能性 |
| 速度過渡時の圧力スパイクがその後安定しない | ベアリングの剛性変化、残留振れ、またはカップリングのミスアライメント | ベアリングホイップの発症、致命的な故障の可能性 |
見落とされがちな重要な洞察: シャフト速度は、外部荷重そのものの大きさよりもベアリングの耐荷重能力に顕著な影響を及ぼします。これは、速度上昇時や過渡状態における監視が、定常状態の監視と同じくらい、あるいはそれ以上に重要であることを意味します。部分速度での圧力の挙動により、全速度での動作が始まる前に、パッドの係合品質、アライメント、およびオイル供給の適切性が明らかになります。
測定方法とセンサーの選択
戦略的なプレッシャータップの配置
圧力測定ポイントの位置によって、データの信号品質と診断値が直接決まります。配置戦略では、パッドの形状、ベアリング構成 (5 パッド、6 パッド、またはパッド間荷重アーキテクチャを備えた傾斜パッド)、および検出したい特定の故障モードを考慮する必要があります。
標準の 5 パッド ベアリングの場合、推奨される測定場所は次のとおりです。
- 耐荷重パッドの収束領域 (通常、前縁からパッドの長さに沿って 60 ~ 70%) を 1 回タップすることで、ピークの動的圧力とパッドのかみ合い品質を捕捉します。
- 非負荷パッドの二次タップにより、負荷分布の対称性を検証し、位置ずれを示す予期しない圧力上昇を検出します
- 静圧供給チャンバー (該当する場合) を 1 回タップして供給圧力を個別に監視し、供給ラインの完全性を確認します
ベアリングの設計で見落とされがちな重要な考慮事項: パッドのたわみと噛み合いには、静荷重よりも過渡的な速度条件の方が重要です。測定タップは、全動作速度範囲にわたる圧力挙動を捕捉できるように配置する必要があります。定格速度でのみ測定された圧力測定値は、ランプアップまたは負荷ステップの変化中に現れる重大な不安定性指標を見逃す可能性があります。定格値の 50% 未満の速度では、パッドの係合が不完全になる可能性があり、その結果、圧力の測定値が人為的に低くなったり、不規則になったりすることがあります。これは故障状態ではなく、流体力学的膜形成の正常な結果ですが、機械の起動中の誤警報を避けるために認識する必要があります。
プロのヒント: 機械の試運転中に、複数の速度設定値 (定格速度の 25%、50%、75%、100%) でベースライン圧力プロファイルを確立します。これらのプロファイルは、将来の劣化を検出するための参照となります。 25% の速度での圧力の 10% の偏差は、フルスピードでの 3% のドリフトよりもはるかに重要です。
センサーの種類と仕様
2 つの主要なセンサー技術は軸受圧力の監視に役立ちますが、それぞれに明確な利点とトレードオフがあります。
フラッシュダイヤフラム圧力トランスデューサ: これらのセンサーは、ベアリング表面またはキャビティと同一平面上に位置するダイアフラムを特徴としており、デッドボリュームを最小限に抑え、周波数応答を改善します。油膜の不安定性や渦巻き現象を示す高周波圧力振動の検出に優れています。ただし、測定ポイントに直接アクセスする必要があり、詰まりや汚染を防ぐために慎重に設置する必要があります。
埋め込みまたはリモート圧力センサー: これらのセンサーはベアリングキャビティから離れて取り付けられ、チューブを介して接続されているため、限られたスペースへの設置に耐え、交換が容易になります。トレードオフは帯域幅の減少です。チューブは高周波信号を減衰させるため、油膜の渦動態よりも低周波 (シャフト速度以下) の異常の検出に適しています。
ほとんどの機械では、ハイブリッド アプローチが効果的であることが証明されています。フィルムの不安定性を検出するために負荷ゾーンの測定ポイントに 1 つのフラッシュ センサーを設置し、供給チャンバーに供給圧力の安定性を監視するために 1 つのリモート センサーを設置します。
温度の統合: 圧力センサーとベアリング金属温度プローブ (RTD または熱電対) を組み合わせると、診断の信頼性が大幅に向上します。圧力降下と温度上昇は、フィルムの破壊を示します。温度変化のない圧力上昇は、粘度の増加または熱膨張がパッドの形状に影響を及ぼしていることを示唆しています。極端な過渡状態や緊急停止状態で軸受金属の温度が 107 ℃を超える可能性がある機械では、ホワイト メタル (バビット) の軟化や焼き付きを防ぐために手動で機械を切断する必要があることがよくあります。圧力監視だけではこの事象を予測できませんが、圧力と温度の傾向を組み合わせれば予測できます。
高温に関する考慮事項: 軸受環境温度が日常的に摂氏 80 度を超えるアプリケーションでは、センサー ケーブルの絶縁材、コネクタの材料、およびアンプの電子機器が、持続的な高温暴露に耐えられるように設計されている必要があります。標準の PVC ケーブルは、摂氏 80 度を超えると急速に故障します。代わりにシリコンまたは PTFE 絶縁ケーブルを指定してください。同様に、センサー ダイアフラムの材料は、高温での応力緩和に耐える必要があります。長期的な信頼性を考慮すると、炭素鋼よりも AISI 316L ステンレス鋼が推奨されます。
データの解釈: 生の測定値から診断上の洞察まで
健康なベアリングのベースラインプロファイル
異常を検出する前に、まず正常とはどのようなものかを確立する必要があります。健康なベアリングには次のような特徴があります。
- 負荷ゾーンの圧力は起動後 3 ~ 5 分以内に安定し、数時間の定常状態動作でもドリフトが最小限に抑えられます。
- すべてのパッドにわたる圧力は、ベアリングのメーカーが指定した設計範囲内に収まります。通常、非負荷パッドは負荷パッド圧力の 20 ~ 40% を負担します。
- 圧力信号の周波数スペクトル (動的データ収集で記録された場合) は、シャフト速度と低調波に集中したエネルギーを示します。広帯域ノイズやランダムな高周波成分がないこと
- 加速中、圧力は速度の 2 乗にほぼ応じて変化し (流体力学的膜の発達により)、速度が安定すると期待値に戻ります。
警告サインを認識する
症状: 圧力分布の歪み
1 つのパッドの圧力測定値が一貫して設計値より 15% 以上高いのに、別のパッドが異常に低いままである場合は、負荷の不均衡を示します。原因としては、ベアリング ハウジングの熱膨張 (不均一なパッド クリアランスが生じる)、ローターの振れにより特定のパッドが優先的に励起されること、またはカップリングのミスアライメントによる荷重の片側への強制などが含まれます。即時対応: ローターの振動データを記録し、基礎温度を確認します。熱膨張が原因の場合は、冷却を許可します。アライメントが悪い場合は、再結合のスケジュールを立ててください。
症状: 周期的な圧力振動
シャフト速度以下で繰り返される圧力変動、特に時間の経過とともに振幅が大きくなる圧力変動は、油膜の渦やフラッターを示しています。騒音や振動 (用途によっては許容できる場合もあります) とは異なり、フィルムの渦巻きにはベアリングが不安定になるという固有のリスクが伴います。フィルムの渦が疑われる状態で長時間操作しないでください。この状態は多くの場合、ベアリングの崩壊の前兆となります。オイル粘度の低下、過剰なベアリングクリアランス、またはローターの不安定性が一般的な根本原因です。
症状: 動作速度での圧力ステップ変化
速度と負荷が一定のまま圧力が突然 20 ~ 30% 低下する場合は、供給ラインの制限 (フィルターの詰まり、バルブの故障)、または温度上昇を伴う場合はフィルムの破損が疑われます。原因のない圧力上昇は、ベアリングパッドのリフトオフまたは静圧供給圧力の故障を示している可能性があります。いずれの場合も、すぐに調査してください。このようなステップ変更が自動的に修正されることはほとんどありません。
速度上昇中の過渡的な圧力の挙動
機械の始動および速度上昇には、定常状態の測定値のみに注目しているオペレーターが見落としがちな豊富な診断情報が含まれています。定格速度の 0 ~ 50% の加速中は、次のベンチマークを観察してください。
- 圧力は、急激なジャンプや振動がなく、速度の二乗にほぼ追従してスムーズに上昇する必要があります。
- すべてのパッドに圧力の増加が見られるはずです。初期ランプ中に 1 つ以上のパッドがゼロに近い圧力のままである場合は、ベアリングの供給圧力が不十分であるか、パッドの重大な位置ずれが疑われます。
- 圧力上昇は最初から最後まで再現可能である必要があります。大きな変動は、熱ドリフトまたはクリアランスの不一致を示します
ベアリングの故障の多くは、定常状態ではなく、機械がまだ安定した膜を形成できない過渡状態で発生します。定常状態の監視のみに焦点を当てているオペレーターは、介入によって障害を防止できる重要なウィンドウを見逃してしまいます。すべての起動時と速度変更中に少なくとも 30 秒間隔で圧力と温度を記録し、パッドの噛み合いが最も敏感になる 25 ~ 75% の速度範囲ではスキャン頻度を 5 秒ごとに増やすことをお勧めします。
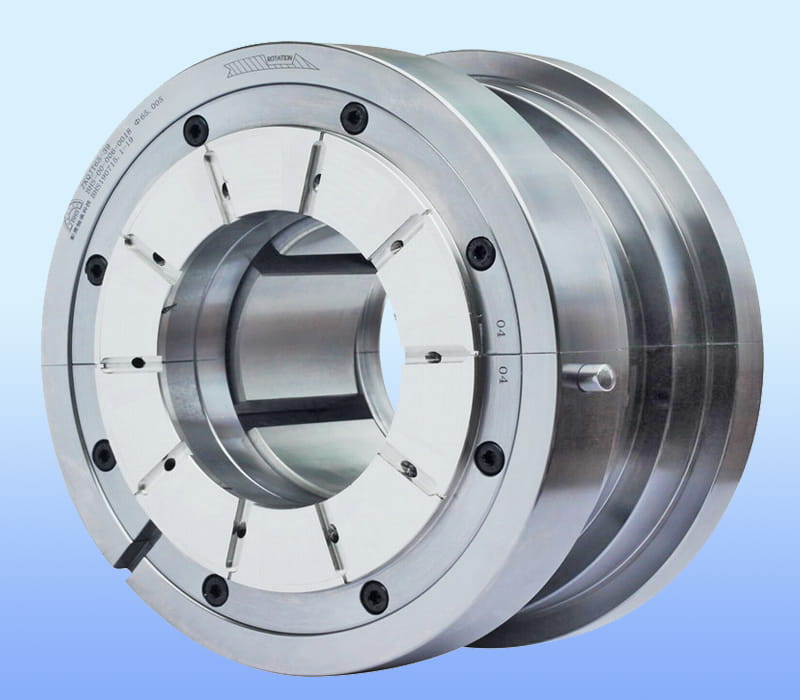
データの監視からメンテナンスの決定まで
計画的シャットダウンの意思決定ロジック
圧力データだけではベアリングの交換が必須ではありません。状況と傾向によって適切なアクションが決まります。この決定木を使用します。
- 圧力がベースライン温度の 5% 以内で安定: 操作を続行します。次回の定期メンテナンス時間帯に定期検査を実行します。
- 圧力が 10 ~ 15% 低下し、温度が摂氏 5 ~ 10 度上昇しました。 ベアリング検査を 1 ~ 2 週間以内にスケジュールします。考えられる原因には、膜厚の劣化または初期の摩耗が含まれます。
- 圧力が 20% 以上低下した、または温度が 15 ℃以上上昇した場合、パッド分布に歪みがある場合: 数日以内にベアリングの交換を計画します。検査前に複数の速度上昇または熱サイクルを経て動作させないでください。
- 金属温度が摂氏 100 度を超えると、振幅が増大しながら圧力が振動します。 直ちに機械を停止し、軸受検査を行ってください。油膜崩壊の危険が差し迫っている。
データロギングのベストプラクティス
ベアリングの故障の多くは、スナップショットやオペレーターのログ エントリでは目に見えない微妙な圧力傾向が先行して起こります。次のガイドラインに従って、継続的または高頻度のデータ ログを実装します。
| 動作状態 | 推奨されるスキャン間隔 | 保存期間 |
|---|---|---|
| 定格速度および定格負荷での定常状態動作 | 60秒ごと | 最低30日 |
| 動作速度までの速度ランプまたは加速 | 0 ~ 100% の速度で 5 秒ごと | 傾向分析のために無期限に保持 |
| 負荷過渡現象(ポンプストロークの変化、コンプレッサーのアンロードなど) | イベントの前後5分間は10秒ごと | 完全な運用記録 |
| シャットダウンとクールダウン | 温度が安定するまで 30 秒ごと | 最低30日 |
このような間隔で継続的にログを記録することは過剰ではありません。クラウド接続を備えた最新のデータ収集システムにより、履歴傾向分析が日常的に行われます。その見返りは大きく、ベアリングの劣化を早期に 1 回検出することで、致命的な故障を防ぐことができ、長年にわたるロギング インフラストラクチャのコストが正当化されます。
ベアリングメーカーとのコミュニケーション
異常な圧力測定値が現れ、専門家の指導が必要な場合は、ベアリングのメーカーまたは OEM 用に完全なデータ パッケージを準備してください。含める:
- 軸受設計仕様(パッド数、パッド角度、予圧形状、すきま値)
- 試運転中または正常な動作中に確立されたベースライン圧力測定値
- 複数の負荷および速度ポイントでの現在の圧力測定値
- 同一測定点における軸受メタルの温度プロファイル
- ローターの振動データ(入手可能な場合)。非同期(オイル渦)周波数に重点を置いています。
- オイル分析結果(最近のものであれば、粘度、粒子数、摩耗金属の痕跡など)
このデータ パッケージを使用すると、メーカーはベアリングの圧力挙動をモデル化し、その異常が設計上の問題、製造上の欠陥、または設計範囲外の動作状態を示しているかどうかを特定できます。見かけ上の「ベアリングの故障」の多くは、実際にはオペレータのエラーまたはベアリング自体の外部にあるシステムの問題です。明確なデータにより診断が迅速化されます。
重要な機械向けのカスタム監視ソリューション
機械の種類や用途が異なれば、個別の圧力監視要件が課せられます。蒸気タービンの軸受には安定した一定の負荷がかかります。往復コンプレッサーのベアリングは周期的な負荷の逆転に直面します。水力発電機のベアリングは、極度の負荷と水温の変動による熱的不安定性に対処します。それぞれに合わせた測定戦略が必要です。
ターボ機械 (タービン、コンプレッサー、ブロワー): これらの機械は、定常状態の圧力の安定性と油膜の不安定性の検出を優先します。測定タップは負荷ゾーンに集中する必要があります。渦周波数を捕捉するには、検出帯域幅を少なくとも 2 ~ 3 倍のシャフト速度まで拡張する必要があります。供給圧力の監視は、飼料不足が疑われる場合を除き、二次的なものです。
大型レシプロ機器 (コンプレッサー、エンジン): 周期的な荷重により圧力パルスが発生し、根本的な傾向が隠蔽される可能性があります。一時的なスパイクとは別に平均圧力傾向を検出するには、ローパス フィルターを検討してください。往復荷重の方向が変化する際の荷重ゾーンの移動を捉えるには、複数のパッドを監視する必要があります。
水力発電および海洋機器: 水温の変化による熱的不安定性には、圧力とともに統合された温度監視が必要です。圧力だけでは不十分です。温度の傾向と変化率も同様に診断できます。外部ポンプ圧力が適切であるように見えても、水の浸入やキャビテーションによってベアリングが不足する可能性があるため、供給ラインの圧力は非常に重要です。
一般的な監視設定を適用するのではなく、ベアリングの専門家と協力して、機械のタイプ、動作範囲、故障の影響に合わせた測定構成を設計します。最適なタップ位置、適切なセンサー技術、診断アルゴリズムを選択するなど、綿密に設計された監視計画への投資は、ベアリングの寿命を延ばし、致命的な故障を減らすことで利益をもたらします。
よくある質問
Q1: 圧力監視の代わりに温度監視のみを使用できますか?
温度モニタリングは有益ですが、それだけでは不十分です。ベアリングは、重大な摩耗が発生した後にのみ温度が上昇します。その頃には失敗が差し迫っているかもしれません。多くの場合、気圧の変化は数日または数週間気温の変化に先立って発生し、事前に警告を発します。この 2 つを組み合わせると、どちらか単独よりも優れています。圧力によりフィルムの不安定性が早期に検出されます。温度によって重症度が確認されます。どちらか 1 つだけを選択する必要がある場合は、圧力の方が診断指標として適していますが、重要な機器の場合は両方を組み合わせることがベスト プラクティスです。
Q2: 圧力タップの位置の詰まりやドリフトをどれくらいの頻度でチェックする必要がありますか?
タップ継手の目視検査は、機械の検査間隔ごとに行う必要があります。通常、重要な機械の場合は毎月、標準的な用途の場合は四半期に一度です。予期せぬ低い圧力測定値や不規則なデータが観察された場合は、まず蛇口がスラッジや腐食で詰まっていないか確認してください。タップラインに接続された圧力計を使用した簡単な手動チェックにより、実際のベアリング圧力の変化と計器の故障を区別できます。再発する詰まりが問題になる場合は、タップラインをフラッシュするか、測定ポイントを流路の少し上流に再配置することを検討してください。
Q3: 既存のベアリングに圧力監視を実装する場合の妥当なコストはいくらですか?
設置済みベアリングへの圧力モニタリングの改造費用は、ベアリングのサイズ、測定場所へのアクセスのしやすさ、データ収集システムの複雑さに応じて、800 米ドルから 3,500 米ドルの範囲です。ほとんどの産業用途では、単一の圧力センサーと基本的なデータ ロガーを 1,500 米ドル未満で設置できます。このコストは、リスクにさらされることに比べれば取るに足らないものです。重要な機械のベアリングが 1 つ故障すると、50,000 ~ 500,000 米ドルの生産損失、機器の損傷、緊急修理が発生する可能性があります。圧力監視は、利用可能な予知保全投資の中で最も費用効果の高いものの 1 つです。
Q4: オイル粘度の変化は圧力測定値に影響しますか?これはどのように考慮すればよいですか?
オイルの粘度は軸受圧力に複雑な影響を与えます。膜形成ゾーンでは、粘度が高くなるほど膜厚と圧力が増加します。ただし、粘度が高くなるとオイルの流れも減少し、供給圧力が限界である場合にはベアリングが枯渇する可能性があります。温度変化は粘度ドリフトと相関関係があることが多く、ベアリングの温度が 5 ℃高くなると、オイルの粘度が 5 ~ 10% 低下し、結果として圧力が低下します。粘度の変化が疑われる場合は、粘度測定用のオイル サンプルを入手し、オイル交換または大きな温度変化の後に圧力測定値のベースラインを再設定します。圧力の測定値だけでは粘度成分を特定することはできませんが、通常は圧力と温度のデータを組み合わせることで真実が明らかになります。
Q5: オンライン圧力監視システムはベアリングの故障を確実に予測できますか?
ベアリングの故障には複数の原因があり、さまざまな速度で拡大する可能性があるため、完全な確実性で故障を予測するシステムはありません。圧力モニタリングにより、早期発見の確率が大幅に向上します (通常、致命的な故障の 2 ~ 4 週間前)。この事前通知は非常に貴重で、緊急停止ではなく計画的なメンテナンスが可能になります。ただし、突然の外部事象(オイル供給の中断、冷却水の損失、予期せぬ負荷のスパイク)によって、ベアリングの急速な崩壊が発生する可能性があります。圧力監視は重要な防御層ですが、堅牢な設計、適切な設置、アラーム発生時のオペレーターの慎重な対応に代わるものではありません。
Q6: 5 パッド ベアリングでは、負荷がかかったパッド位置と無負荷のパッド位置で圧力測定値が異なりますか?
そう、劇的にね。負荷パッドのみが顕著な圧力ウェッジを発生させるため、負荷パッドは通常、非負荷パッドよりも 3 ~ 5 倍高い圧力を示します。無負荷パッドには、静水圧供給と適度なウェッジ動作からの「寄生」圧力がかかり、多くの場合、負荷パッド値の 20 ~ 40% になります。非負荷パッドが負荷パッドのレベルに近づく圧力上昇を突然示した場合は、負荷分布の不均衡またはベアリング シェルの熱歪みが疑われます。これは危険信号であり、数日以内にベアリングを検査する必要があります。
Q7: ベアリングのプリロード (使用されている場合) は圧力測定値にどのように影響しますか?
ティルティングパッドベアリングの機械的または静水圧プリロードは、中立面とパッドクリアランスを変更し、圧力の大きさを変更しますが、診断原理は変更しません。プリロードされたベアリングは、パッドがシャフトに近いため、同じサイズのプリロードされていないベアリングよりも高いベースライン圧力を示します。プリロードは異常を検出するための決定ロジックを変更しません。確立されたベースラインからの逸脱は診断信号のままです。予圧ベアリングを試運転するときは、将来の比較が有効になるように、実際の予圧条件下でベースライン圧力が記録されていることを確認してください。
結論: 持続可能なモニタリング実践の構築
油膜圧力の監視 ティルティングパッドベアリング これは 1 回限りのインストール作業ではなく、データ品質、傾向分析、および迅速なメンテナンスの意思決定に対する継続的な取り組みです。流体力学的膜形成の理解、圧力異常の認識、過渡的挙動の解釈など、必要な技術的知識は、学習に時間を費やす意欲のある実務エンジニアや技術者であれば十分に手の届く範囲にあります。
データ収集から実用的な洞察までは、次の手順に従います。試運転時に堅牢なベースライン プロファイルを確立し、動作中に一貫した測定間隔を維持し、比較分析を通じて警告サインを認識し、偏差が許容しきい値を超えた場合は調査をエスカレーションします。この規律あるアプローチにより、圧力監視が煩わしいチェック項目からベアリングの寿命を延ばし、コストのかかる故障を防止するための強力なツールに変わります。
組織がティルティング パッド ベアリングを備えた重要な機械を運用している場合、または既存の機器に圧力監視を改修することを検討している場合、専門家による相談により設計が迅速化され、監視構成が特定の運用上の課題に確実に対処できるようになります。ベアリングの専門家や機器メーカーとの協力により、内部分析だけでは見逃す可能性のある機械に関する洞察が明らかになります。ランダムに見える圧力挙動の異常は、専門家の注意が必要な微妙な設計や設置の問題を示していることがよくあります。


