 Tel:+86-575-87957662
 Email:


浙江BHSジャーナルベアリング株式会社 上海の奉賢区にある同社のブレット「BHS」は、専門的なサービスを提供しています。 ティルティングパッドスラストベアリングメーカー と ティルティングパッドベアリング工場...
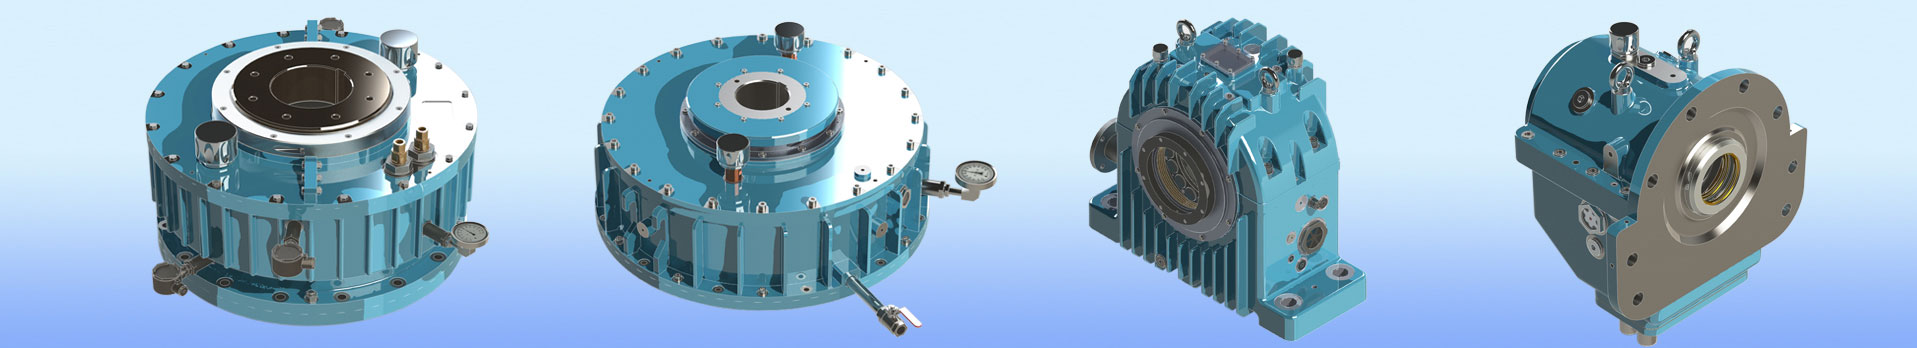
多くの羽根車による油圧力を伝達しながら毎分数千回転で動作するポンプは、故障するまでほとんど注目されない 1 つのコンポーネント、つまりベアリングに依存しています。多段ポンプでは、ローターが段のスタックを支え、各段で負荷が追加されます。の 多段ポンプすべり軸受 ローターの横にあるローターは、周囲の流体の状態が変化し続ける間、これらの力を吸収し、シャフトを中心に保ち、摩擦によって発生する熱を運び去らなければなりません。
このガイドでは、ベアリングがどのように機能するか、どの仕様が最も重要か、材料と冷却の選択が耐用年数にどのように影響するか、ユニットを選択または交換する前に確認すべきことについて説明します。目標は実用的であり、試運転中の予期せぬ事態を減らし、オーバーホールの間隔を長くします。
多段ポンプでは、ローターは細長く、羽根車は 1 つのシャフト上に直列に配置されています。各段階で発生する圧力により、シャフトが横方向および軸に沿って押されます。滑り軸受は、スリーブ軸受またはジャーナル軸受とも呼ばれ、回転ジャーナルと固定ライニングの間に形成される油の薄い膜を通じて負荷のラジアル部分を支持します。転がり軸受とは異なり、疲労の原因となるボールやローラーが含まれていないため、その寿命は油膜の安定性、ライニングの熱状態、潤滑剤の清浄度の 3 つの要素によって決まります。
油膜はシャフトの回転そのものによって生成されるため、ベアリングの挙動は速度、荷重、油温によって変化します。低速では膜が薄くなり、始動時や惰行時に金属接触が発生する可能性があります。高速になると膜が厚くなり安定しますが、摩擦熱が急激に上昇します。適切に設計されたベアリングは、動作範囲全体にわたってフィルムを無傷に保ちます。そのため、経験豊富なエンジニアはベアリングを単一の部品ではなくシステムとして扱います。
以下の断面図は、これらの機能が一般的な水冷アセンブリの物理コンポーネントにどのようにマッピングされるかを示しています。
サプライヤーや図面を比較する前に、共通の動作パラメータのセットについて合意することが役立ちます。以下の表は、ベアリングが冷却されて安定して動作するかどうかを決定する最も一般的な変数と、それぞれが重要な工学的理由を示しています。
| パラメータ | 代表的な範囲 | なぜそれが重要なのか |
|---|---|---|
| ジャーナル直径 | 75~350mm | 軸受面積と滑り速度を設定します |
| 回転速度 | 750~8,500rpm | 膜厚と発熱を制御 |
| ラジアル荷重 | 段数とヘッドで設定 | ブッシュの幅とライニングの選択を決定します |
| 潤滑 | 強制給油 | 始動時およびスイング時にフィルムを維持します。 |
| 冷却 | 水冷ハウジング | 軸受メタルの温度上昇を抑制 |
| 裏地 | スチールまたは銅ベースのバビット | 適合性と埋め込み性を提供します |
これらの範囲は、普遍的な制限ではなく、一般的な構成を示しています。正確な値は、ポンプのデューティ、ステージ数、およびプラントで採用されている操作コードによって異なります。
2 つのパラメータは特に注目に値します。滑り速度は直径と速度の両方に依存し、安定した膜がどれだけ容易に形成されるかを決定します。軸受面積の単位あたりのラジアル荷重は、ライニングが耐えなければならない圧力の大きさを決定します。どちらかの値が限界に近づくと、クリアランスやオイル供給の小さな誤差がはるかに重大になります。
ライニングは実際にシャフトと接触するベアリングの部分であるため、その冶金学が性能の中心となります。ほとんどの工業用すべり軸受には、主元素として錫または鉛を含む柔らかいホワイトメタル合金であるバビットが使用されています。 Babbitt は、小さなミスアライメントに追従し、ジャーナルに傷を付ける可能性がある硬い粒子を埋め込み、フィルムが一時的に破損した場合の損傷を軽減する能力で高く評価されています。寛容な柔らかさは、強力な裏地がなければ極度の荷重に耐えることができないことを意味します。
ベースは、負荷による柔らかいライニングの変形を防ぐ構造強度を提供します。クロムモリブデン合金鋼は、その靭性と耐疲労性により広く使用されています。銅クロム合金は熱伝導率が高く、ブッシュから熱を素早く除去するのに役立ちますが、コストが高く、通常は熱管理が制限要因となる設計に使用されます。接着が弱いことは、初期のライニング損失の最も一般的な原因の 1 つであるため、両方のベースをきれいで欠陥のない接合部を介してバビットに接着する必要があります。
多段ポンプのシャフトの位置合わせは決して完璧ではありません。熱膨張、基礎の沈下、結合オフセットはすべて、小さな角度誤差と平行誤差を引き起こします。これらの誤差を無視した剛性ブッシュは一方のエッジに荷重を集中させ、局所的な温度を上昇させ、ライニングを拭いてしまう可能性があります。このため、多くの設計は、 セルフバランスティルティングパッドスラストベアリング 、個々のパッドが旋回して収束するオイルウェッジを形成し、荷重を均等に分散します。
自動調心スリーブには球面または枢動シートがあり、ジャーナルとともにブッシュをわずかに傾けることができます。回転の中心は、フィルムがさまざまな角度にわたって収束状態を保つように配置されています。設計者は通常、組み立て後の接触パターンが均一であること、動作温度でのクリアランスが許容範囲内にあること、ローターが膨張したときにシートが固着しないことの 3 つを検証します。図面上では完璧に見えるベアリングでも、これらの相互作用を無視すると、故障する可能性があります。
ハウジングには、冷却水が流れるコイルまたはジャケットが搭載されています。その役割は、特に高速時や暑い気候において、オイルだけでは放散できない熱を除去することです。冷却システムが意図したとおりに機能するかどうかは、次の 4 つの詳細によって決まります。
強制潤滑とは、シャフト自体がオイルを吸い込むのではなく、専用のポンプによって制御された圧力と流量でオイルがベアリングに供給されることを意味します。この独立性は、シャフトの速度がまだ確立されていない始動時と、フィルムを迅速に回復する必要がある負荷の変化中に重要です。また、強制システムにより、オペレータはベアリングの性能において最も敏感な変数の 1 つである油温を直接制御できます。
上に示したループは概念としては単純ですが、実行には注意が必要です。各コンポーネントは最悪の場合の流れに合わせたサイズにする必要があり、クーラーは全負荷ステップ後にオイルを設計温度に戻すことができなければなりません。
微粒子汚染はベアリングの摩耗の主な原因の 1 つです。フィルムに閉じ込められた硬い粒子がバビットの表面を傷つけ、徐々に隙間が開きます。工業用オイル システムは通常、約 10 ~ 25 ミクロンの範囲の濾過を使用し、ベアリングが枯渇する前に詰まりを検出できるように、フィルタ全体の差圧を監視します。水の浸入と酸化生成物も同様に有害であるため、サンプリングと定期的なオイル分析をメンテナンス計画に含める必要があります。
適切なモニタリングにより、ベアリングの健全性が推測から測定可能な傾向に変わります。以下の表は、最も頻繁に計測されるポイントと、各読み取り値がトリガーする必要がある応答をまとめたものです。
| モニタリングポイント | 目的 | 典型的な応答 |
|---|---|---|
| ベアリング metal temperature | ライニングの過熱を検知します | アラームが発生し、上昇した場合はトリップを制御します |
| オイル入口温度 | クーラーの性能をチェックします | 冷却流の調整または冷却器の検査 |
| オイル出口温度 | ベアリング内の熱のピックアップを示します | 流量損失または過剰負荷を調査する |
| 筐体の振動 | 不安定性またはクリアランスの増加を明らかにする | 検査のスケジュールを設定し、傾向を比較する |
傾向分析は、単一の読み取りよりも価値があります。負荷に変化がないにもかかわらず、数週間にわたって数度の安定した上昇が見られる場合は、多くの場合、クーラー内の汚れやクリアランスの問題の発生の初期兆候です。
同じ軸受原理が多くの高エネルギー回転機械に適用されますが、特定のポンプの用途では滑り軸受が自然な選択となります。高い電力密度、長時間の連続動作、予測可能な減衰の必要性はすべて、スリーブの設計に有利です。典型的なアプリケーションには次のようなものがあります。
複数の同一のポンプ列を稼働させるプラントでは、多くの場合、 多段ポンプジャーナルベアリング そのため、予備の在庫をユニット間で共有でき、メンテナンス担当者は単一の設計で作業できます。標準化により、元のサプライヤーが入手できなくなった場合の代替品の認定も簡素化されます。
同じ設計ロジックが圧縮機、ギアボックス、蒸気タービンの補助装置にも適用され、高速で大きなラジアル荷重が発生するため、スリーブ ベアリングが適切なオプションとなります。
明確な仕様により、バイヤーとサプライヤー間のほとんどの紛争が防止されます。リクエストを発行する前に、次の情報を収集してください。
既存のベアリングが存在する場合、その故障履歴を含めることは非常に役立ちます。故障のモードを知っているサプライヤーは、類似品ではなく設計変更を推奨できます。
ベアリングの故障のほとんどは突然起こるものではありません。それらは時間の経過とともに発達し、認識可能な痕跡を残します。以下の表は、頻繁に発生する症状とその典型的な原因、およびそれぞれに対処する予防策を示しています。
| 症状 | 考えられる原因 | 予防措置 |
|---|---|---|
| 徐々に温度が上昇 | クーラー fouling or reduced water flow | クーラーを掃除して水の流れを確認する |
| バビットスミアリング | 適切な油圧が無い状態での始動 | 油圧許容でのインターロックスタート |
| 日記のスコア付け | 汚染されたオイルまたは硬い粒子 | 濾過とサンプリングを改善する |
| 裏地 cracking or flaking | 接着不良または過負荷による疲労 | 結合の品質を確認し、負荷を確認する |
| 立ち上がり振動振幅 | すきまの増大または位置ずれ | クリアランスとアライメントの記録を確認する |
これらの故障の多くには、見落としがちな根本原因が共通しています。つまり、オイル システムは流量目標に合わせて作動していましたが、実際の起動および停止条件下でチェックされていなかったということです。受け入れテストにこれらの過渡現象を含めると、問題を修正するのに費用がかからないうちに問題が発見されます。
すべり軸受の品質は、ユニットが組み立てられるとほとんど目に見えないため、検証を段階的に行う必要があります。規律ある検査計画には、通常、次の領域が含まれます。
受け入れテストでは、予想される動作シーケンスを再現する必要があります。定常速度ではスムーズに動作する軸受であっても、急加速時や油温が下限の場合には問題が発生する可能性があるため、テスト プログラムにはそのような場合も含める必要があります。
すべてのプロジェクトが明確な仕様から始まるわけではありません。古いプラントにはオリジナルの図面がなかったり、ポンプが長年にわたって変更されていることがよくあります。このような状況では、最も信頼できるアプローチは、構造化されたリバース エンジニアリング プロセスです。シャフト ジャーナル、既存のブッシュ、およびハウジングの境界面の測定により、ベースラインが確立されます。温度傾向や過去の故障などの動作履歴に基づいて、ライニング、冷却装置、潤滑の詳細を選択します。
有能なサプライヤーは古い部品を単純にコピーすることはありません。代わりに、元の形状と現在のエンジニアリング手法を比較する設計レビューを提案し、小さすぎるオイルギャラリーや弱い結合領域などのリスクを特定し、完全な生産の前に試用を推奨します。このプロセスにより、スケジュールと、交換に対するプラントの信頼性の両方が保護されます。
エンジニアは、改修のための最も価値のある情報は図面ではなく、古いベアリングにいつ何が起こったかの記録であることに気づくことがよくあります。
これらはラジアル荷重をサポートし、特にボイラーへの供給、プロセス、補助サービスなどの高速高圧の業務において、多段遠心ポンプのローターを安定させます。
錫ベースのバビットは、良好な適合性、低摩擦、および短時間の潤滑中断に対する耐性を備え、スチールまたは銅ベースが構造強度を提供するため、最も一般的な選択肢です。
冷却は通常、ライニングから熱を奪う強制オイル回路と組み合わせた水冷ハウジングによって行われます。冷却水の温度と流量は、軸受メタルが設計範囲内に収まるように制御されます。
はい。ジャーナル直径、ライニングの化学的性質、ハウジングの形状、および潤滑の配置はすべて、動作データに基づいて設計が検討され、シャフトが正確に測定されていれば、すべて適合させることができます。
清浄な指定オイルによる強制潤滑が一般的で、制御された圧力と温度で供給されます。長い耐用年数を実現するには、濾過と定期的なオイル分析が不可欠です。
滑り速度、ライニングの材質、フィルムの安定性、冷却能力、ランニングクリアランスはすべて、達成可能な速度に影響します。公開された運用範囲は出発点として扱われ、実際の任務と照らし合わせて確認される必要があります。
多段ポンプのすべり軸受は、慎重なエンジニアリングに報います。それらの性能は、形状、ライニング冶金、潤滑および冷却の相互作用に依存し、それぞれの変数が他の変数に影響を与えます。ベアリングをシステムとして扱い、その熱と振動の傾向を監視し、完全な動作データを使用して交換を指定するプラントでは、オーバーホール間隔が長くなり、計画外の停止が少なくなる傾向があります。
新しい設計または置き換えを計画している場合は、選択チェックリストにリストされている動作データを組み立てることから始めます。プロセスの早い段階でその情報を認定サプライヤーと共有することで、実用的な推奨事項とより明確な見積もりが可能になります。

浙江BHSジャーナルベアリング株式会社 上海の奉賢区にある同社のブレット「BHS」は、専門的なサービスを提供しています。 ティルティングパッドスラストベアリングメーカー と ティルティングパッドベアリング工場...
著作権 © 2017 浙江BHSジャーナルベアリング株式会社 無断転載禁止。 中国ティルティングパッドジャーナルベアリングメーカー
